

Plesňa
|
Názov formy |
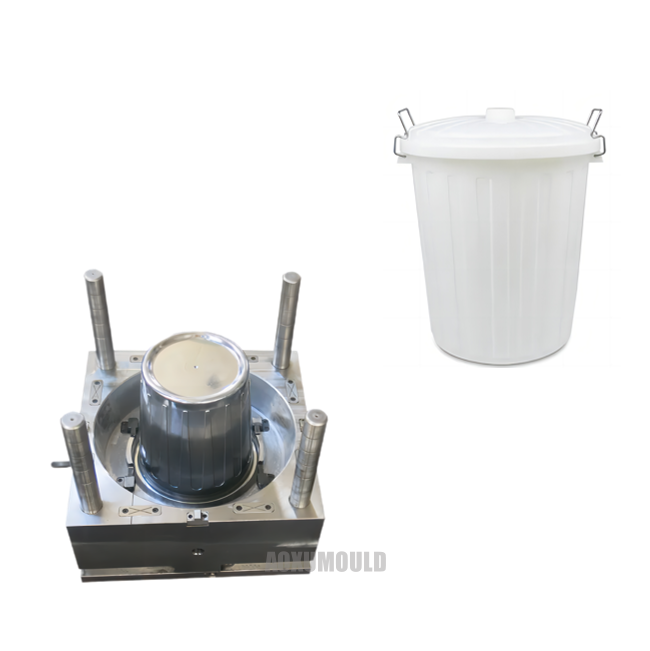
Plastová skladovacia pleseň |
|
Výrobný materiál |
HDPE, plast |
|
Veľkosť produktu |
1350x1035x1290 mm (zahŕňajú kolesá) |
|
Váha výrobku |
51 kg |
|
Materiál na formy pre dutinu a. Jadro |
C45, P20, 718, 2738 |
|
Plesňová základňa |
C45 |
|
Vstrekovací systém |
Horúce bežec otvorené brány alebo ventilové brány |
|
Vhodný vstrekovací stroj |
3300T |
|
Veľkosť |
1750x1550x1550 mm |
|
Životnosť |
viac ako 300, 000 PCS |
ČímArekreaTonAdvanátyLargumentovať-SizolovanýPposlednýCnezmyselnýSspátkaBucket?

Veľké plastové kruhové skladovacie vedrá sú veľmi praktickým a pohodlným predmetom domácnosti s mnohými výhodami.Najprv,Veľký dizajn môže ukladať predmety vo väčšej kapacite, poskytuje viac úložného priestoru pre rodiny a riešiť problém ukladania domácností.
Po druhé,Plastové skladovacie vedrá majú charakteristiky odporu vlhkosti a plesní, ktoré môžu účinne chrániť uložené predmety. Plastový materiál je tiež environmentálnym materiálom, netoxickým a neškodným, vďaka čomu je upokojujúce použitie.
Okrem toho,Plastové skladovacie vedrá sú ľahké, ľahko sa prepravujú a čistia a nenachádzajú žiadne ďalšie záťaž rodinám. Má tiež charakteristiky vysokej trvanlivosti, dlhej životnosti a nie je ľahko opotrebovaná alebo poškodená.
Nakoniec,Vzhľad dizajnu veľkých plastových kruhových skladovacích vedier je rozmanitý a farebný, čo sa dá dobre prispôsobiť štýlom domácej dekorácie a do domu pridať pocit krásy. Medzitým kruhový dizajn nemá ostré rohy, vďaka čomu je bezpečnejšie a menej pravdepodobné, že spôsobí náhodné zranenia.
Dizajn pre produkt &. Forma

ČímArekreaTonDificultiesIn MvýrobaPposlednýPleseň na vedro?
1. Problémy v MOukonštrukcia štruktúry LD
(1) Demoulding svah a dizajn rozlúčkovej plochy
DeMoulding Slope: Hlboké štruktúry dutiny (s veľkým pomerom hĺbky k priemeru) môžu ľahko zvýšiť odpor demoulding, takže je potrebné primerane navrhnúť svah demoulding. Príliš malý svah môže spôsobiť rušenie plesní, zatiaľ čo príliš veľký sklon môže ovplyvniť rozmerovú presnosť a vzhľad produktu.
Výber rozlúčkovej plochy: Trustčnému povrchu by sa malo vyhnúť, aby sa umiestnil na spodnej časti hlbokej dutiny, inak je ľahké vyrobiť pri zatváraní formy vylepšiť roviny alebo nesprávne zarovnanie. Použitie stupňovitých alebo bočných rozlúčkových povrchov je bežné, ale môže zvýšiť zložitosť formy.
(2) Návrh injekčného systému
Rovnomernosť prietoku taveniny: Hlboké dutiny veľkej veľkosti môžu ľahko viesť k dlhým toku taveninových tokov, rýchlemu ochladzovaniu na prednom konci, čo vedie k krátkym záberom alebo nerovnomernej náplne. Je potrebné optimalizovať pozíciu brány (napríklad viacbodová brána alebo horúca bežec), ale náklady na systém horúcich bežec sú vysoké a údržba je náročná.
Strata tlaku: Dlhá dráha prietoku vedie k zníženiu tlaku taveniny, čo si vyžaduje zvýšenie injekčného tlaku alebo nastavenie rozmerov prierezov kanálov (napríklad variabilné kanály prierezu).
(3) Kompenzácia deformácie dutiny
Predikcia zmršťovania a deformácie: Nerovnomerná hrúbka steny alebo nerovnomerné chladenie plastických bubnov s hlbokými dutinami môžu ľahko viesť k deformácii zmršťovania a je potrebné použiť analýzu toku plesní (ako je tok formy) na predpovedanie množstva deformácie a kompenzovať veľkosť dutiny na konci.
2. MOuLD materiály a problémy so spracovaním
(1) Výber materiálu a tepelné spracovanie
Požiadavky na oceľ: Vyžaduje sa vysoká tvrdosť (HRC 48-52) a vysoký odpor opotrebenia (ako napríklad predtvrdená oceľ P20, H13), ale oceľ s veľkou veľkosťou je náchylná na vnútorné defekty (napríklad póry a inklúzie) a vyžaduje prísne testovanie.
Deformácia tepelného spracovania: Veľké plesne sú náchylné na deformáciu počas tepelného spracovania a vyžadujú segmentované ochladenie alebo vákuové tepelné spracovanie na zníženie stresu.
(2) Technológia hlbokého spracovania dutiny
Tool limitations: Deep cavity machining requires tools with a large aspect ratio, which can lead to vibration and poor surface roughness (Ra>0. 8 μm) v dôsledku nedostatočnej tuhosti. Vyžaduje sa vrstvené spracovanie alebo použitie špecializovaných vŕtačiek s hlbokými otvormi.
Strata elektródy: Ak je potrebné na spodnej časti hlbokej dutiny elektrické výstupné obrábanie (EDM), strata elektródy je závažná a je potrebné ju vymeniť viackrát, čo sťažuje kontrolu presnosti.
3. Problémy v návrhu chladiaceho systému
(1) Uniformita chladenia
Nedostatočné chladenie na spodnej časti hlbokej dutiny: Tradičné lineárne chladiace potrubia nemôžu účinne ochladiť spodnú časť hlbokej dutiny, čo môže ľahko viesť k miestnemu prehriatiu, predĺžení cyklu a spôsobiť deformáciu zmršťovania.
Riešenie: Prijatie konformného chladenia (3D tlačená nepravidelná vodná cesta) alebo vrstvená špirálová vodná cesta, ale s vysokými nákladmi na spracovanie.
(2) Kontrola tepelnej rovnováhy
Rozdiel hrúbky steny: Existuje veľký rozdiel v hrúbke medzi telom hlbokej dutiny a ústami, ktoré vyžaduje chladenie zóny (napríklad nezávislá kontrola vodnej cesty), inak to spôsobí koncentráciu alebo deformáciu vnútorného stresu.
4. Demoulding Mechanizmus a dizajn výfukových plynov
(1) mechanizmus demouldingu
Systém Top Out: Odstraňovanie hlbokých dutinových výrobkov vyžaduje veľkú silu zhora, ale tradičné vrchné kolíky sú náchylné na prenikavo cez tenkostenné oblasti. Vyžaduje sa viaceré sady horných tyčí, pneumatické demolding alebo segmentované ejekčné štruktúry.
Bočné ťahanie jadra: Ak má hlavňa konkávnu štruktúru, je potrebné navrhnúť komplexný sklonený mechanizmus ťahania horného alebo hydraulického jadra, ktorý zaberá veľký priestor a je náchylný k opotrebovaniu.
(2) Dizajn výfukových plynov
Zlý výfuk: Plyn sa ľahko zachytí na spodnej časti hlbokej komory, čo spôsobuje pálenie alebo bubliny. Viac úrovní výfukových plynov (s hĺbkou 0. 02-0. 04 mm) je potrebné nainštalovať na rozlúčkovú plochu, hornú ihlu alebo špecializovanú drážku výfukových plynov, ale výfuková drážka je náchylná na blokovanie tavením.
PleseňPlastové skladovanieBucketMmohol
Balík &. Dodanie

Komponenty formy
Oceľ

Runnerový systém

Štandardné diely

Často
Otázka: Čo je vstrekovacia forma?
Odpoveď: Vstrekovacia forma je nástroj, ktorý sa používa na výrobu plastových častí injekciou plastu do dutiny formy.
Otázka: Aké materiály sa používajú na výrobu vstrekovacích foriem odpadového nádob?
Odpoveď: Najbežnejšie materiály používané na výrobu vstrekovacích foriem sú vysoko kvalitná oceľ, ako napríklad P20, 718, 2738 atď.
Otázka: Aký je proces výroby vstrekovacej formy popelnice?
Odpoveď: Proces tvorby formy zahŕňa konštrukčné inžinierstvo, programovanie strojov, výrobu nástrojov, testovanie plesní a validáciu.
Otázka: Môžu byť formy prispôsobené konkrétnym požiadavkám na produkt?
Odpoveď: Áno, formy môžu byť prispôsobené konkrétnym požiadavkám na produkt v závislosti od návrhu a špecifikácií projektu.
Otázka: Aké faktory je potrebné zvážiť pri výrobe našich plastových foriem?
Odpoveď: Niektoré faktory, ktoré je potrebné zvážiť pri výrobe plastových foriem, patrí návrh produktu, výber plastového materiálu, výber materiálu formy, kapacita vstrekovania, čas na chladenie a požiadavky na údržbu foriem.
Otázka: Ako dlho trvá výroba jednej plesne?
Odpoveď: Čas potrebný na výrobu plesní sa môže líšiť v závislosti od zložitosti a veľkosti formy.
Zvyčajne to však trvá 6 až 8 týždňov.
Otázka: Čo je možné urobiť, aby sa zabezpečila kvalita plesní?
Odpoveď: Na zabezpečenie kvality plesní, správny dizajn a inžinierstvo, kvalitné materiály a prísne postupy kontroly kvality by sa mali používať počas celého procesu tvorby formy.
Otázka: Ako dlho môže forma vydržať?
Odpoveď: Životnosť formy sa môže líšiť v závislosti od kvality formy, postupov údržby a prevádzkových podmienok. Dobre udržiavaná pleseň môže trvať stovky tisíc cyklov.
Otázka: Aké sú výhody výroby plastových vstrekovacích foriem?
Odpoveď: Niektoré výhody výroby plastových foriem zahŕňajú rýchlejšie výrobné časy, nižšie náklady na jednotku, vysokú presnosť a schopnosť vytvárať zložité tvary a vzory.
Otázka: Je možné opraviť a udržiavať naša plesňová pleseň 1100L?
Odpoveď: Áno, naša 1100L forma na popolnice je možné opraviť a udržiavať, aby sa predĺžila ich životnosť. Pravidelná údržba môže zabrániť poruchám a zabezpečiť konzistentnú kvalitu.
Spätná väzba zákazníkov


