

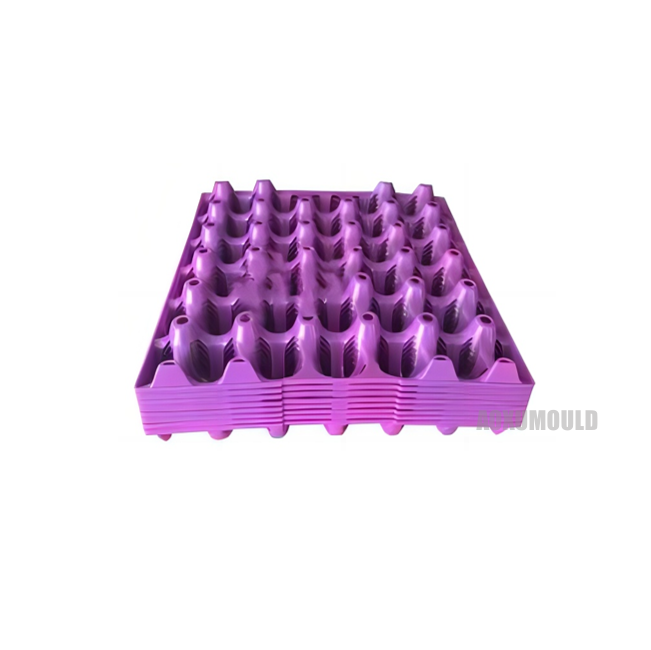
Plesňa
|
Názov formy |
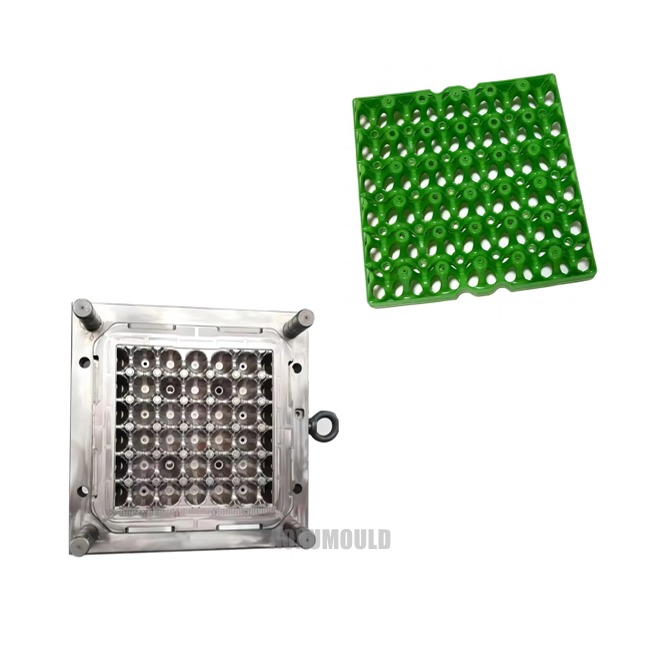
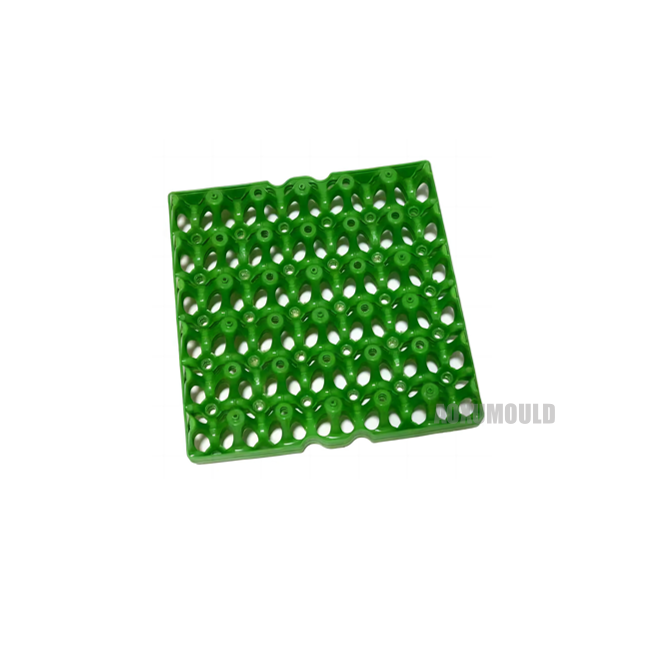
Plastová pleseň podnosu vajíčok |
|
Výrobný materiál |
Pp, plast |
|
Veľkosť produktu |
295x295x50 mm |
|
Váha výrobku |
300gramy |
|
Materiál na formy pre dutinu a. Jadro |
P20, 718 |
|
Plesňová základňa |
P20, 718H |
|
Vstrekovací systém |
Studený bežec |
|
Vhodný vstrekovací stroj |
350T |
|
Veľkosť |
510x510x150 mm |
|
Životnosť |
Viac ako 500, 000 PCS |
DôvodCzavrieťTo UseptemberPposlednýEggTlúč?
Plastový vaječný podnos je veľmi praktický kuchynský náter, ktorý má veľa výhod a môže nám priniesť veľa pohodlia a pohodlia.
Po prvé, plastové vajcia sú ľahšie, ľahšie čistiace a menej náchylné na hrdzavenie v porovnaní s tradičnými kovovými vaječnými podnosmi. Keď zvyčajne používame kovové vaječné podnosy, často zistíme, že kovový materiál je ľahké špiniť a je ťažké ich čistiť. Plastové vaječné zásobníky sú nielen ľahké, ale aj pohodlnejšie a efektívnejšie na použitie. Môžu sa vyčistiť iba jednoduchým oplachovaním, čím sa znižuje naše pracovné zaťaženie.
Po druhé, vzhľad plastových vaječných zásobníkov je rozmanitý, s jasnými farbami a novými štýlmi, ktoré je možné zladiť s rôznymi kuchynskými dekoráciami, aby sa zvýšila celková krása kuchyne. Keď ho používame, môžeme si vybrať naše obľúbené farebné kombinácie podľa osobných preferencií, čo dodáva pocit zábavného a dekoratívneho efektu.
Opäť platí, že plastové vaječné zásobníky majú určité vlastnosti proti sklzu, čo vajcia sťažuje skĺznutie pri umiestnení na podnos, vyhýbajú sa zrážkam vajíčok a znižovaní miery poškodenia. Pri používaní tradičných kovových vajec sa často stretávame s situáciami, keď vajcia skĺzli, čo spôsobuje, že praskajú a zvyšujú zbytočný odpad. Plastové vaječné zásobníky majú určité vlastnosti proti sklzu, ktoré môžu účinne chrániť vajcia, predĺžiť čas skladovania a skrátiť plytvanie potravinami.
Nakoniec sú plastové vaječné zásobníky cenovo dostupné a majú dlhú životnosť, čo z nich robí ekonomický kuchynský náter. Pri nákupe kuchynských náter zvyčajne považujeme cenové faktory a plastové vaječné zásobníky sú lacné, nákladovo efektívne, majú dlhú životnosť, nie sú ľahko poškodené a sú veľmi praktickou položkou domácnosti.
AkoTo DetermínTonTypeAndPosiáciaOf IpätolizáciaGjedolFaleboPposlednýEggTlúčForma?

Plastové vaječné zásobníky sú bežnou položkou domácnosti vyrobenej pomocou technológie vstrekovania počas výrobného procesu. Vstrekovacia brána je veľmi dôležitou súčasťou vstrekovania, ktorá priamo ovplyvňuje kvalitu formovania a účinnosť procesu produktu. Ďalej budem podrobne analyzovať typy a polohy vstrekovacích lištových brán pre plastové vaječné zásobníky.
Po prvé, pozrime sa na typy brán vstrekovania. V prípade malých výrobkov, ako sú plastové vaječné zásobníky, sú bežne používané typy vstrekovacích formovacích brán, brána blokovania bodov, bočná brána a priama brána. Brána blokovania bodov je typ brány, ktorá vstrekuje roztavený plast do dutiny formy z jednej alebo viacerých strán produktu, vhodná pre výrobky s relatívne plochými povrchmi. Bočná blokovacia brána sa používa na vstrekovanie roztaveného plastu do dutiny formy z jednej strany formy a je vhodná pre situácie, keď má povrch produktu nerovnomerné textúry. Priame nalievanie brány sa používa na vstrekovanie roztaveného plastu priamo do dutiny formy z vrchu produktu, vhodná pre výrobky s jednoduchými tvarmi. Pri výbere typu vstrekovacej formovacej brány je potrebné urobiť primeranú voľbu na základe požiadaviek na návrhy a výrobu produktu.
Ďalej si povedzme o umiestnení injekčnej formovacej brány. V prípade výrobkov, ako sú plastové vaječné zásobníky, je bežné, že sa rozhodnete nastaviť brány na okrajoch produktu, aby sa uľahčil vstup plastov do dutiny plesní a vyplnil celý produkt. Zároveň môže tiež znížiť výskyt bublín a krátkych materiálov počas procesu vstrekovania, čím sa zabezpečí kvalita formovania produktu. Pri výbere polohy injekčnej brány je potrebné zvážiť faktory, ako sú požiadavky na vzhľad produktu, ťažkosti formovania a po liečbe brány, aby sa nakoniec určila najvhodnejšia poloha.
Okrem toho, aby sa zlepšila kvalita vzhľadu a efektívnosť výroby produktu, je možné niektoré optimalizácie urobiť v návrhu produktu a štruktúre foriem. Napríklad zvýšením počtu dutín plesní, vytvorením ejektorových kolíkov alebo výfukových systémov, je možné zlepšiť presnosť formovania a účinnosť výroby výrobkov. Zároveň sa môžu zvážiť aj špeciálne procesné technológie, ako je technológia Hot Runner a laminované formovanie, aby sa ďalej zlepšila kvalita a efektívnosť výroby produktu.
Návrhy pre produkt &. Forma

PokrokAutrpeniePposlednýEggTlúčIpätolizáciaForma Pvyriešenie
Plán spracovania vstrekovacej formy plastového vajec by sa mal riadiť systematickým procesom v kombinácii s technológiou výroby plesní a míľnikmi projektov na plánovanie. Nasleduje rámec na plánovanie postupu spracovania formy AOXU.
1. Dizajn fázy (5-10 dni)
Analýza požiadaviek: Objasnite špecifikácie produktu (veľkosť, počet dier, demolding svah atď.) A požiadavky na životnosť plesní.
Návrh štruktúry formy: Dokončite návrh 3D rozdelenia, liata systému (bodová brána alebo bočná brána), chladiaceho systému a mechanizmu vyhadzovača.
Výkon výstupu: Generujte obrábkové výkresy, výkresy zostavy a výkresy elektród a potvrďte kľúčové tolerancie (napríklad ± 0. 05 mm) so zákazníkom.
2. Príprava materiálu (3-5 dni)
Obstarávanie základnej formy: Vyberte štandardné formy základne (napríklad štandard LKM) na základe veľkosti formy alebo prispôsobte neštandardné formy.
Objednávanie ocele: Predtvrdená oceľ (napríklad P20 alebo 718H) sa vyberie pre dutinu/jadro a materiály s vysokou tvrdosťou (ako napríklad H13) sa používajú pre špendlík a posúvač vyhadzovača.
Príprava externých častí: Predbežná objednávka systému Hot Runner a štandardné diely (pružiny, vodiace stĺpce atď.).
3. Fáza spracovania (15-25 dni)
Hrubé obrábanie: CNC frézovanie referenčného povrchu formy a obrys dutiny, s rezervovaným príjmom pre presné obrábanie 0. 2-0. 3mm.
Tepelné spracovanie: Vákuové ochladenie sa vykonáva na častiach, ktoré si vyžadujú vysokú tvrdosť (napríklad tvrdosť HRC 48-52).
Presné obrábanie:
Presné frézovanie: Vyplňte obrábanie povrchu dutiny (odporúča sa používať stroj stroja pre päť osi).
Ovládanie elektrického výboja (EDM): Oblasti spracovania, ktoré CNC nedokáže zvládnuť, ako sú hlboké drážky a ostré rohy.
Rezanie drôtu: Presné spracovanie otvorov, ako sú otvory na vysunutie kolíka a vložte sloty.
Povrchové ošetrenie: Vylešte dutinu na zrkadlový povrch (RA menší alebo rovný 0. 1 μm) av prípade potreby vykonajte nitridingové ošetrenie.
4. Zhromaždenie a uvedenie do prevádzky (5-7 dni)
Zostava komponentov: Nainštalujte vyhadzovací systém a obvod chladiacej vody (vyžadujúci tlakový test 3MPA).
Test formy: Skontrolujte prispôsobenie rozlúčkovej plochy (medzera menšia alebo rovná 0. 02 mm) a plynulosť pohybu posúvača.
Predbežné prijatie: Vykonajte prázdne testovanie plesní v továrni na formy a zaznamenajte kľúčové rozmerové údaje.
5. Trial sa formovanie a optimalizácia (3-5 dni)
Prvé skúšobné formovanie (T1): Overte parametre tvarovania vstrekovania (teplota materiálu, čas držania) a efekt demoldingu produktu.
Korekcia problému:
Upravte hĺbku drážky výfukových plynov (zvyčajne 0. 02-0. 03 mm).
Optimalizujte usporiadanie systému chladiacej vody, aby sa skrátil čas cyklu.
Opravte problémy s bleskom alebo zmršťovaním (znížením injekčného tlaku alebo zmenou veľkosti brány).
Pred výrobou skúšobnej formy (t 2- t3): Kontinuálne produkujte 100-200 formy na overenie stability.
SkúškaPlastová pleseň podnosu vajíčok
Balík &. Dodanie

Komponenty formy
Oceľ

Runnerový systém

Štandardné diely

Často
Spätná väzba zákazníkov


