

Plesňa
|
Názov formy |
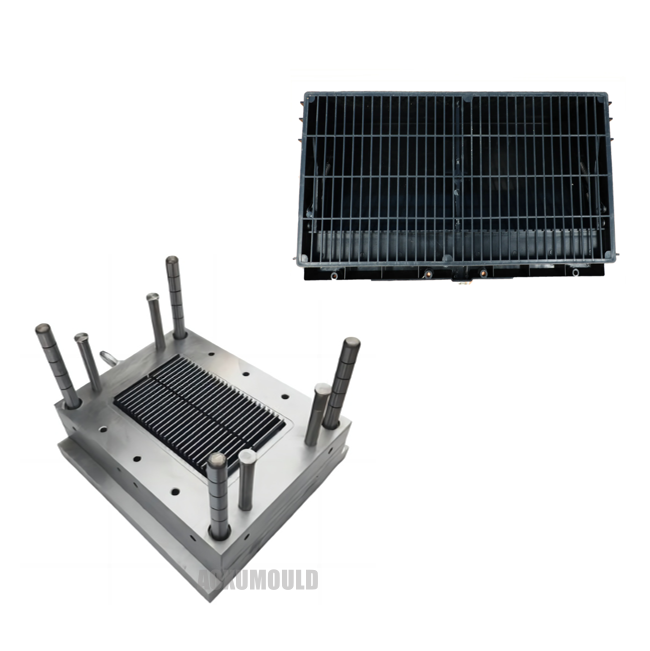
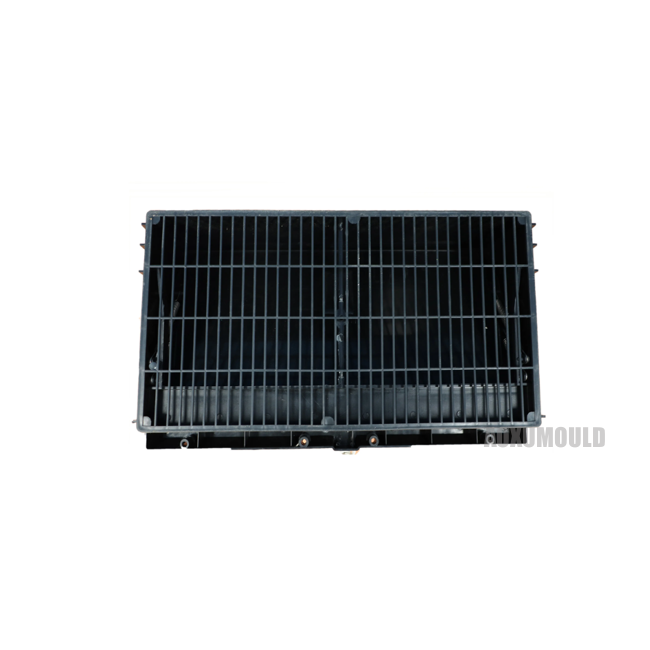
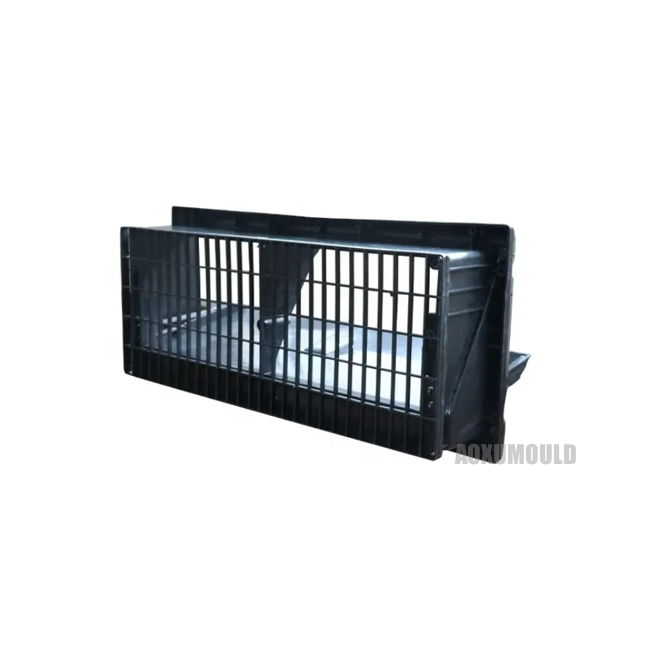
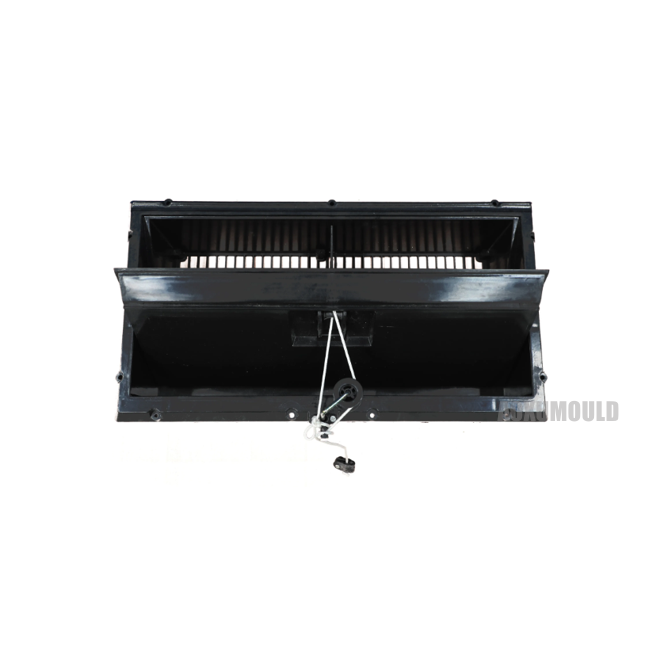
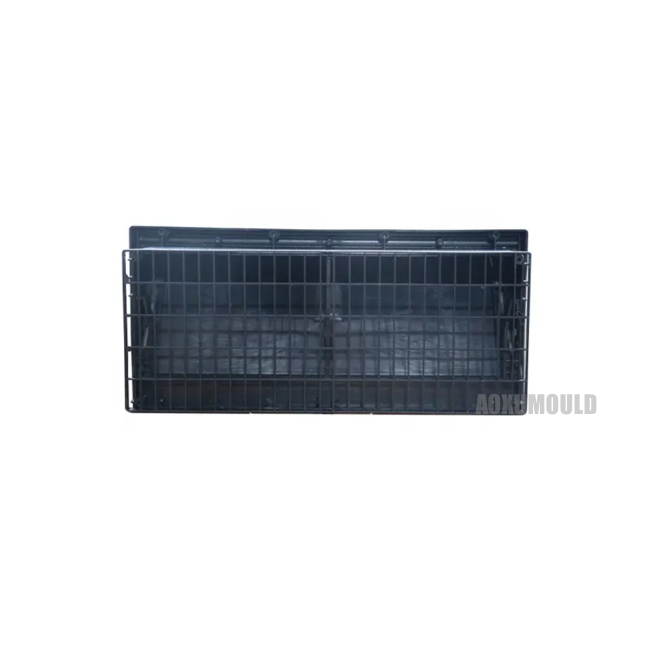
Plastová vstupná forma vzduchu |
|
Výrobný materiál |
PVC+ABS |
|
Veľkosť produktu |
600x300x160 mm |
|
Váha výrobku |
4,5 kg |
|
Materiál na formy pre dutinu a. Jadro |
P20, 718 |
|
Plesňová základňa |
P20, 718H |
|
Vstrekovací systém |
Hot Runner Open Gates |
|
Vhodný vstrekovací stroj |
550T |
|
Veľkosť |
850x480x320mm |
|
Životnosť |
Viac ako 500, 000 PCS |
Ako navrhnúť lepší plastový vzduch?
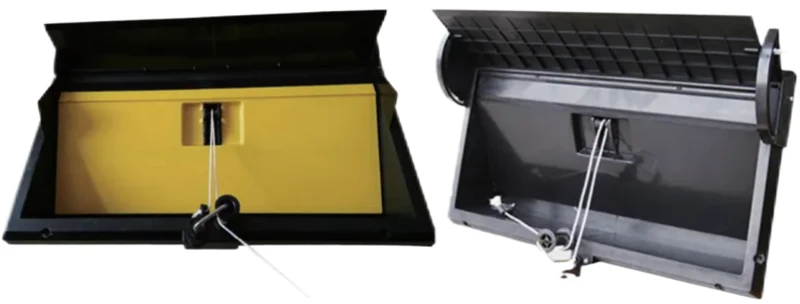
1. Materiály: vysoko kvalitné materiály PVC a ABS so silným proti starnutiu a UV odporom; Postavené rebrá, robustné a odolné.
2. Vzduchové tesnenia na vrchu a bokoch sú prívod vzduchu pevnejšie zatvorený, aby sa zabránilo vstupu vzduchu.
3. Vstavané zakrivené dvere vedie správne čerstvý vzduch k stropu, aby sa zabránilo kvapkaniu studeného vzduchu na hospodárske zvieratá.
4. Unikátny dizajn, ktorý sa ľahko zostavuje, je možné prepravovať vo veľkom, optimalizuje objem dopravy a znižuje náklady na prepravu.
5. Dômyselný dizajn, hladký povrch, ľahko čistiteľný, vhodný na rýchle vysokotlakové čistenie.
6. Príjem vzduchu je vybavený sieťou dôkazov o vtákov, ktorá má nízky odpor vetra.
7. Šírka je možné prispôsobiť podľa požiadaviek.
AkoTo MtrikHerh-QuplatneniePlastová vstupná forma vzduchu ?
Výroba plastovej formy vstupu vzduchu si vyžaduje technické znalosti a trpezlivosť. Ako vyrábať vysokokvalitné formy? Tu je niekoľko krokov a techník:
Najprv určte konštrukciu a veľkosť plastového vstupu vzduchu. Navrhnite a určte veľkosť formy na základe potrieb a požiadaviek zákazníka. Pred navrhovaním by sa mala zohľadniť funkcia a štruktúra plastového vstupu vzduchu, aby sa zabezpečilo, že návrh je primeraný a uskutočniteľný.
Po druhé, vyberte vhodné materiály a procesy. Vstup plastového vzduchu sa zvyčajne vyrába z materiálov, ako je ABS alebo ABS+PVC. Vyberte si vysoko kvalitné, odolné voči opotrebovaniu a odolné materiály, aby ste zaistili životnosť a kvalitu formy. Pokiaľ ide o technológiu, obrábanie CNC, vstrekovanie alebo tvorba tlaku sa môže použiť na zabezpečenie presnosti a stability výroby plesní.
Potom vytvorte komponenty a zostavte formu. Podľa konštrukčných výkresov a rozmerov spracujte a vyrábajte rôzne komponenty formy a potom ich zostavte. Počas procesu montáže by sa malo venovať pozornosť pripojeniu a prispôsobiť sa komponentom, aby sa zabezpečila stabilita a presnosť formy.
Ďalej vykonajte testovanie a úpravy. Po výrobe je potrebné otestovať a upravovať formu, aby sa skontrolovala jej presnosť a efektívnosť. V prípade potreby je možné vykonať úpravy a optimalizácie, kým sa nedosiahnu uspokojivé výsledky.
Nakoniec vykonajte dobrú prácu pri údržbe a údržbe formy. Aby sa rozšírila životnosť plesnia a udržala jej kvalitu, je potrebné pravidelne čistiť a udržiavať pleseň. Aby sa predišlo poškodeniu alebo opotrebovaniu formy a zabezpečili jej dlhodobé stabilné použitie.
Dizajn pre produkt &. Forma
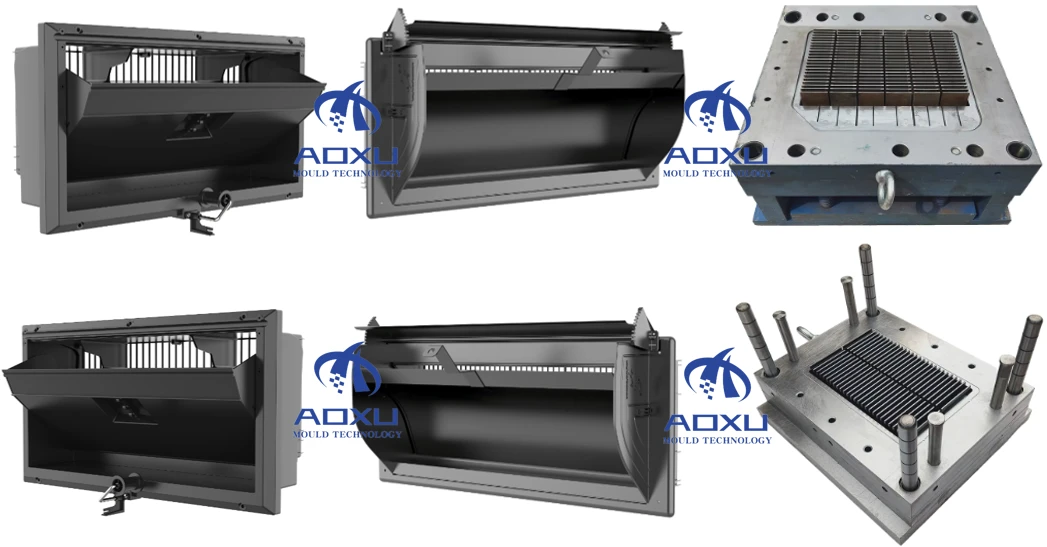
TenPodvážneEdm FaleboPlastová vstupná forma vzduchu
Elektrické opätovné obrábanie je proces, ktorý využíva elektrickú a tepelnú energiu na odstránenie materiálov, zvlášť vhodných na spracovanie vysokej tvrdosti, materiálov s vysokým roztavením a na spracovanie dutiny foriem, jadier alebo malých štruktúr so zložitými tvarmi a požiadavkami na vysokú presnosť. Pre obrábanie elektrického výboja z plastovej formy vstupu vzduchu je možné tento proces rozdeliť do nasledujúcich krokov:
1. Príprava práce
Konštrukčné elektródy: Navrhnite vhodné elektródy na základe tvaru a veľkosti formy. Elektródové materiály sa zvyčajne vyberajú z medi alebo grafitu, pretože tieto materiály majú dobrú vodivosť a spracovateľnosť.
Inštalácia elektród a obrobkov: Nainštalujte elektródy a obrobky osobitne na stroj na obrábanie elektrického výboja a zabezpečte, aby boli ich relatívne polohy presné.
2. Nastavte parametre spracovania
Vyberte zdroj napájania impulzov: Vyberte vhodné napájacie napájanie podľa požiadaviek na spracovanie a prepravte striedavý prúd prúdovej frekvencie na jednosmerný impulzný prúd určitej frekvencie.
Upravte medzeru na vybíjanie: Nastavte vhodnú medzeru na vybíjaní, aby sa zabezpečila stabilný výtok elektrickej iskry. Veľkosť medzery s vypúšťaním priamo ovplyvňuje presnosť obrábania a kvalitu povrchu.
Vyberte pracovnú tekutinu: Vyberte pracovnú tekutinu s izolačnými vlastnosťami, ako je petrolej alebo špecializovaná elektrická kvapalina na obrábanie. Funkciou pracovnej tekutiny je chladenie, odstránenie triesok a izolácia.
3. Proces spracovania
Pulzný výtok: Keď napätie stúpa na rozkladové napätie kvapalného média v medzere, kvapalné médium sa rozloží pri najnižšej izolačnej pevnosti a vytvára výtok na iskru. Teplota v oblasti výtoku môže okamžite dosiahnuť 10000-12000 stupeň C, čo spôsobí miestne topenie a dokonca odparovanie kovu na povrchu obrobku a elektródy.
Odstránenie materiálu: Po vybíjaní impulzu sa napätie medzi dvoma pólmi prudko klesá na takmer nulu a kvapalné médium v medzere sa okamžite vráti do izolačného stavu a čaká na ďalší výtok. Pri viacerých pulzných výbojoch sa materiál obrobku postupne odstraňuje, aby sa vytvoril požadovaný tvar a veľkosť.
4. Presné obrábanie a povrchové spracovanie
Presné obrábanie: Hrubé obrábanie, polo presné obrábanie a presné obrábanie sa vykonáva podľa potreby na dosiahnutie požadovanej rozmerovej presnosti a drsnosti povrchu. Orobenie elektrického výboja môže prepínať medzi rôznymi fázami obrábania nastavením elektrických parametrov.
Povrchové ošetrenie: lak a posilňujte povrch spracovanej formy, aby sa zlepšila jej životnosť a kvalita povrchu.
5. Inšpekcia a ladenie
Dimenzionálna inšpekcia: Na kontrolu rozmerov formy použite súradnicový merací stroj alebo iné meracie nástroje, aby ste zabezpečili dodržiavanie požiadaviek na konštrukciu.
Skúšobná pleseň: Vykonajte skúšobnú formu, aby ste skontrolovali formovací účinok formy a kvalitu plastového produktu a podľa potreby vykonajte úpravy a opravy.
Balík &. Dodanie

Komponenty formy
Oceľ

Runnerový systém

Štandardné diely

Často
Spätná väzba zákazníkov


